
적절하게 조정된 옥시아세틸렌 토치에 불을 붙이면 내부 원뿔 끝이 3,100~3,480°C(5,600°F~6,300°F) 사이에 위치합니다. 따라서 순수한 산소로 연소될 때 아세틸렌은 휴대용 용접 및 절단 장비에 사용되는 일반적인 연료 가스 중 가장 뜨거운 가스가 됩니다. 그 숫자는 단순한 퀴즈가 아닙니다. 토치가 용접할 수 있는 금속, 판을 얼마나 빨리 절단할 수 있는지, 역화 방지가 가스 라인에 속하는 이유를 알려줍니다.
실제로 가장 뜨거운 온도가 있는 곳
옥시아세틸렌 토치의 화염은 하나의 균일한 열구가 아닙니다. 아세틸렌과 산소가 먼저 혼합되어 반응하는 날카로운 내부 원뿔과 더 차가운 외부 덮개가 있습니다. 내부 원뿔 끝의 온도는 사람들이 아세틸렌 토치가 약 5,600°F에 도달한다고 말할 때 인용하는 수치입니다. 집중된 구역은 최대 열 입력을 원할 때 작업을 배치하는 곳입니다.
세 가지 일반적인 불꽃 설정은 약간 다른 온도를 생성합니다.
- 중성 불꽃 (대략 산소와 아세틸렌이 동일함): 약 5,600°F(3,100°C). 용접 풀에 탄소나 과도한 산소를 추가하지 않기 때문에 대부분의 용접 및 브레이징에 가장 적합합니다.
- 침탄화염 (과도한 아세틸렌): 약 5,000~5,400°F. 탄소가 풍부한 영역을 남겨 표면 경화에 유용하지만 깨끗한 강철 용접에는 유용하지 않습니다.
- 산화 불꽃 (과잉 산소): 최대 약 6,300°F까지 범위의 상부에 도달할 수 있습니다. 더 뜨겁게 타지만 산소를 추가합니다. 주로 황동 및 청동 작업과 일부 절단 작업에 사용됩니다.
산소 실린더 없이 공기 중에서 연소되는 순수 아세틸렌의 온도는 약 2,200°C(4,000°F)에 불과합니다. 산소 공급은 화염을 5,000°F 이상으로 밀어올리기 때문에 완전한 산소-아세틸렌 장비가 심각한 절단 및 용접의 표준이 되는 이유입니다.
아세틸렌을 다른 연료 가스와 비교하는 방법
아세틸렌은 토치에 넣을 수 있는 유일한 연료는 아니지만 중성 설정에서 가장 높은 불꽃 온도를 생성합니다. 프로판이나 프로필렌과 같은 저렴한 연료에 대해 아세틸렌의 무게를 측정하는 경우 온도 차이가 대부분의 성능 차이를 설명합니다.
| 연료가스 | 순산소 불꽃 온도(대략) | 일반적인 사용 |
|---|---|---|
| 아세틸렌 | 3,100~3,480°C(5,600~6,300°F) | 절단, 용접, 브레이징, 가열 |
| 프로판 | ~4,100°F(2,250°C) | 절단, 가열, 브레이징 |
| 프로필렌 | ~5,200°F(2,870°C) | 절단, 가열 |
| MAPP 가스 | ~5,300°F(2,930°C) | 브레이징, 납땜, 경절단 |
| 공기-아세틸렌 | ~4,000°F(2,200°C) | 가벼운 브레이징, 납땜, HVAC 작업 |
프로판은 둘 다 산소로 연소될 때 아세틸렌보다 대략 1,500°F 아래에 위치합니다. 프로판을 사용하여 강판을 절단할 수도 있지만 예열 시간이 더 오래 걸리고 절단 속도가 떨어지며 프로판 전용 팁이 필요합니다. 아세틸렌은 또한 더 집중된 열 영역을 생성하므로 용접 품질과 속도가 중요할 때 배관공이 계속해서 다시 찾는 이유입니다.
이러한 온도가 금속에 미치는 영향
화염 온도는 천장을 설정합니다. 실제로 일어나는 일은 해당 열이 가공물에 얼마나 많이 도달하는지에 따라 달라집니다. 토치가 전달할 수 있는 것과 비교한 대략적인 융점은 다음과 같습니다.
| 소재 | 녹는점(대략) | 옥시-아세틸렌 결과 |
|---|---|---|
| 알루미늄 | ~1,220°F(660°C) | 쉽게 녹습니다. 브레이징 및 얇은 작업에 사용되는 토치 |
| 황동/청동 | ~1,700~1,900°F | 녹는다; 일반적으로 산화 불꽃으로 브레이징됨 |
| 구리 | ~1,980°F(1,084°C) | 녹는다; 브레이징 및 가열에 사용되는 토치 |
| 주철 | ~2,200°F(1,200°C) | 녹는다; 주철 막대로 용접 가능 |
| 탄소강 | ~2,500~2,800°F(1,370~1,540°C) | 쉽게 용접하고 절단 |
| 텅스텐 | ~6,170°F(3,410°C) | 손 토치로는 녹일 수 없습니다. |
이 표는 또한 자주 제기되는 질문에 대한 답이기도 합니다. 불꽃이 6,300°F에 도달하고 텅스텐이 약 6,170°F에서 녹는다면 토치가 텅스텐을 녹일 수 없는 이유는 무엇일까요? 공작물은 불꽃의 최고 온도를 결코 볼 수 없기 때문입니다. 뜨거운 내부 원뿔은 작으며 주변 공기, 토치 본체 및 금속 자체를 통한 전도로 열이 지속적으로 손실됩니다. 6,000°F의 화염을 텅스텐 블록 위에 통과시키면 표면이 매우 뜨거워지지만 열이 소멸되기 전에 녹는점에 도달할 만큼 충분한 에너지를 축적할 수 없습니다.
강철을 절단할 때 판 전체를 녹일 필요는 없습니다. 토치는 강철이 밝은 빨간색으로 빛날 때까지 대략 1,600~1,800°F로 예열한 다음 산소 레버가 순수한 산소를 그 자리에 분사합니다. 빠른 산화라는 의미에서 강철은 연소되고, 용융된 산화물은 절단면 밖으로 분출됩니다. 이것이 절단 토치에 별도의 산소 분사 장치가 있고 절단 팁 디자인이 화염 온도만큼 중요한 이유입니다.
전달하는 열을 변화시키는 실제 요인
두 개의 동일한 토치는 소모품 및 가스 설정에 따라 매우 다르게 작동할 수 있습니다. 절단 팁의 크기가 잘못되었거나, 시트에 흠집이 나거나, 압력이 약해지면 작업물이 충분히 뜨거워지지 않지만 화염은 정상적으로 보일 수 있습니다.
- 팁 크기 및 상태. 두꺼운 판용 팁 크기는 포트가 더 크고 더 많은 열을 전달합니다. 마모되거나 더러운 팁은 화염을 왜곡시키고 절단 속도를 늦춥니다.
- 가스 압력. 너무 낮으면 불꽃이 터지거나 뒤로 물러납니다. 너무 높으면 팁이 떠오릅니다. 두 조건 모두 실제로 금속으로 전달되는 열을 감소시킵니다.
- 작품과의 거리. 가장 뜨거운 구역은 내부 원뿔 끝에서 약 1/8~1/4인치 떨어진 곳에 위치합니다. 토치를 더 멀리 들고 있으면 온도가 놀라울 정도로 빠르게 떨어집니다.
- 공작물 질량. 무거운 주물은 얇은 시트보다 더 빨리 열을 빼냅니다. 더 큰 팁이나 더 긴 예열로 보상합니다.
- 산소 순도. 산소는 99.5% 이상이어야 합니다. 오염된 가스는 화염 온도를 낮추고 절단면이 거칠게 남습니다.
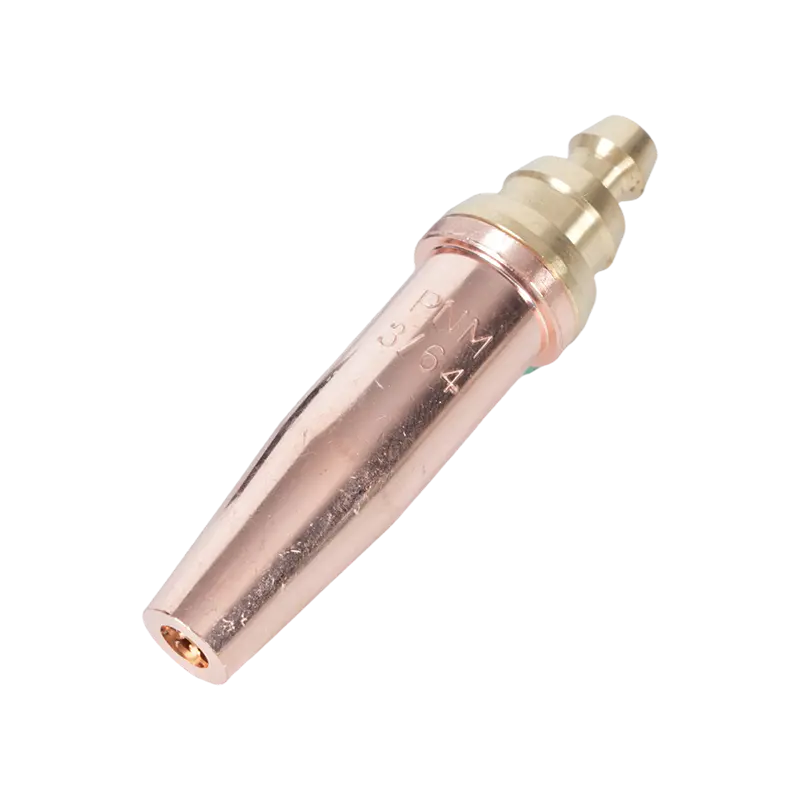
이러한 변수로 인해 상점에서는 서랍에 다양한 팁 크기를 보관합니다. 깨끗한 강철을 크게 절단하려면 6290 시리즈와 같은 적절한 크기의 미국 표준 아세틸렌 팁이 작업에 필요한 예열 및 절단 제트 흐름을 제공합니다.
 미국식 토치용 6290 시리즈 아세틸렌 절단 팁 노즐 이 아세틸렌 팁은 1mm에서 300mm까지의 절단 두께를 포괄하고 A735 및 A623 토치에 적합하므로 다양한 철강 작업에 하나의 노즐이 필요한 작업장에 다양한 선택이 됩니다. 제품보기 →
불꽃을 일정하게 유지하는 토치 선택
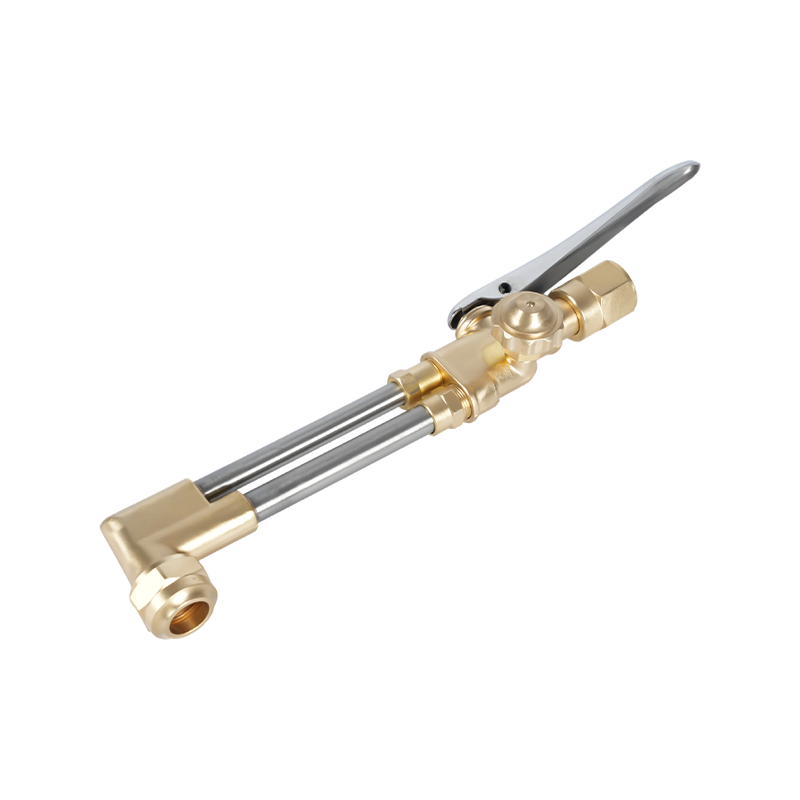
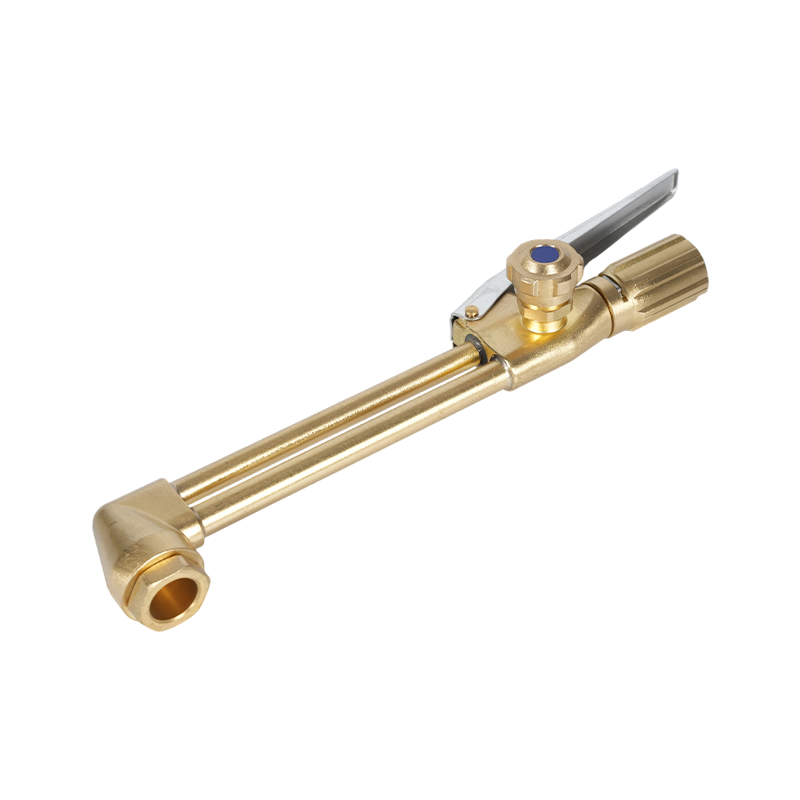
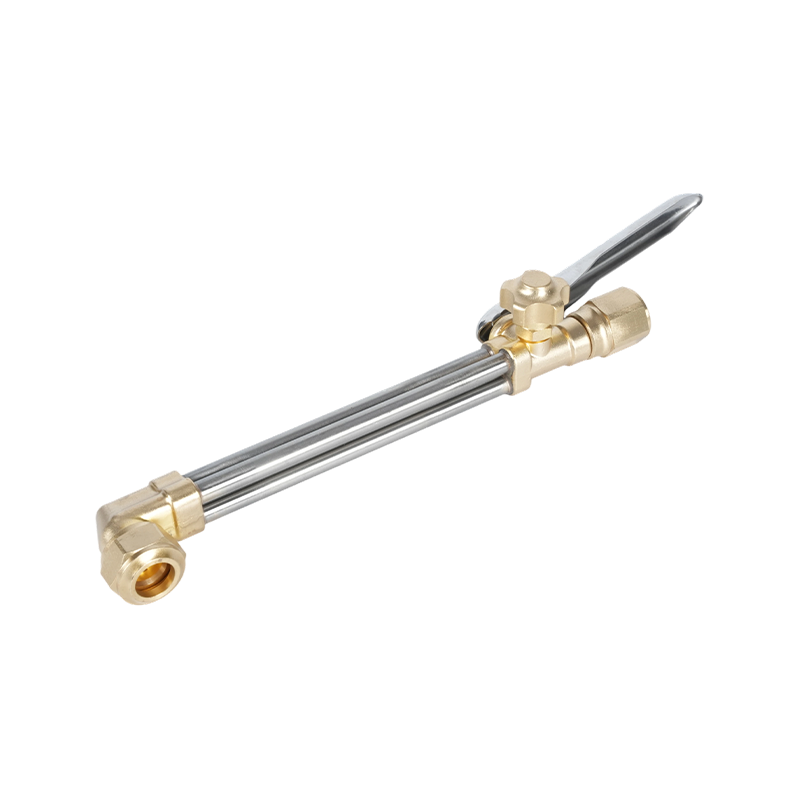
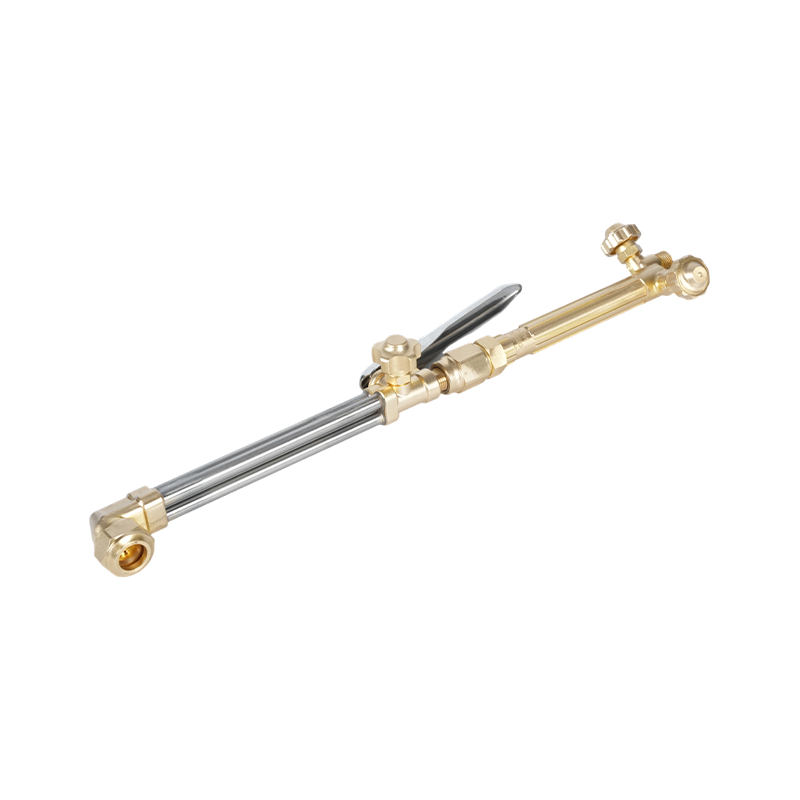
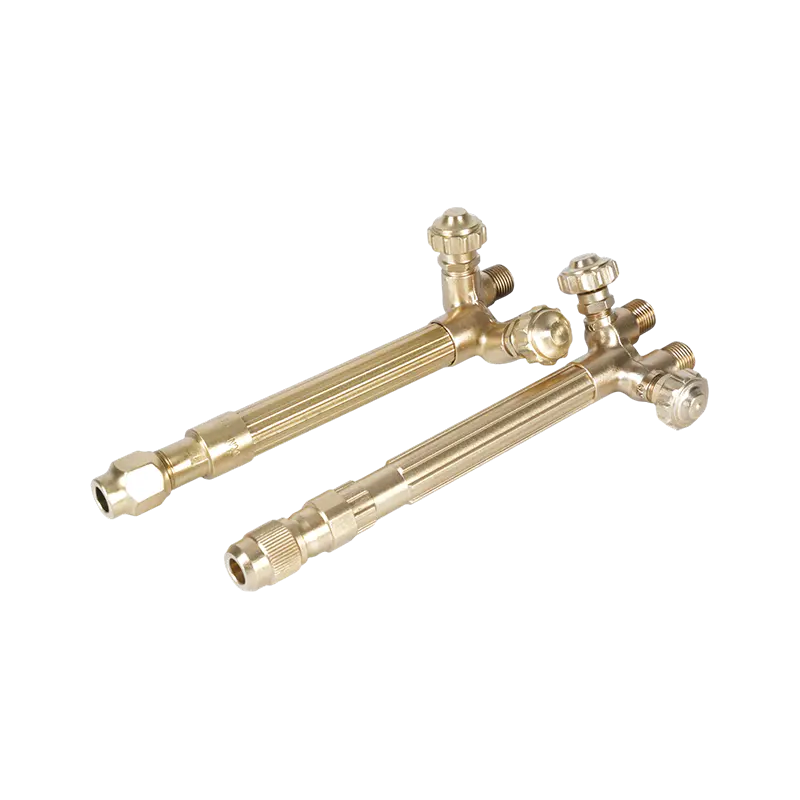
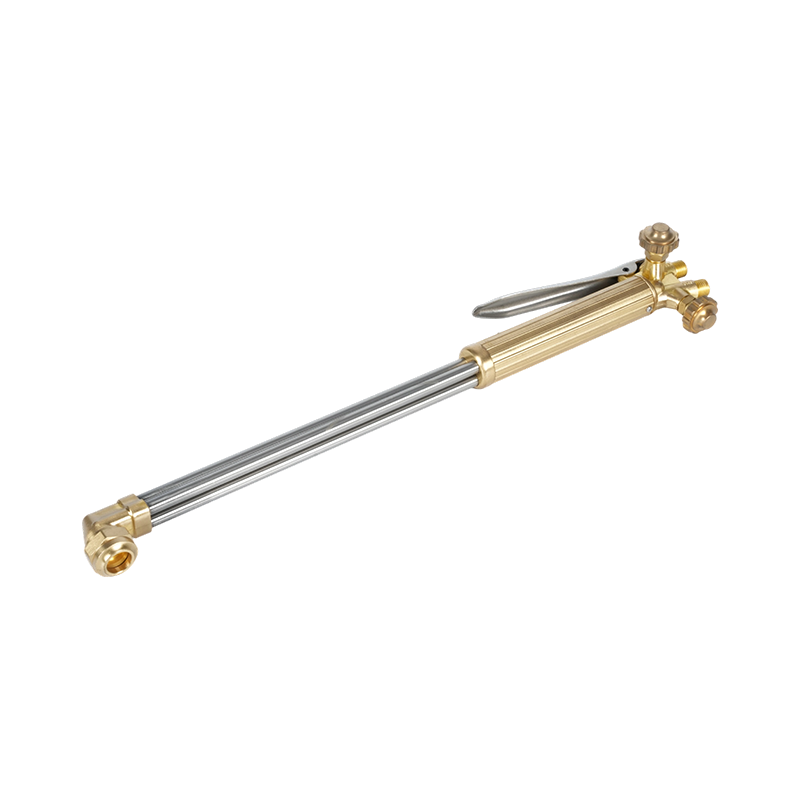
토치 본체와 손잡이는 가스를 올바른 비율로 혼합하고 불꽃을 안정적으로 유지하는 역할을 합니다. 잘 만들어진 핸드 토치는 밸브를 적절하게 밀봉하고 팁을 단단히 고정하며 수년 동안 동일한 화염 특성을 유지합니다. 휴대용 절단, 수리 및 유지 관리 작업을 위해 B400 클래스의 견고한 옥시아세틸렌 핸드 토치는 편안한 핸들 길이와 대부분의 작업장에 필요한 가스 흐름을 제공합니다.
 B400 고강도 휴대용 옥시-아세틸렌 절단 토치 단조 황동 헤드와 이중 튜브 디자인은 최대 300mm 두께의 강철 절단을 지원하며, 유연한 중부하 작업용으로 교체 가능한 아세틸렌 및 프로판 노즐을 갖추고 있습니다. 제품보기 →
어떤 토치를 선택하든 소모품을 작업에 맞게 유지하십시오. 절단 부착물과 핸드 토치는 동일한 팁 제품군을 수용할 수 있지만 내부 가스 통로가 다르므로 제조업체의 팁 차트를 사용하십시오. 팁 선택 및 관리에 대한 동일한 원칙은 다음에서 더 자세히 설명됩니다. 절단 토치 팁 선택 및 유지 관리 .
열 및 역화 안전
6,000°F 범위의 온도는 강철만 절단하는 것이 아닙니다. 근처에 있는 모든 가연성 물질에 불을 붙이고 플래시백을 실제로 위험하게 만듭니다. 역화는 불꽃이 팁 안으로 다시 사라지고 토치 본체나 호스 내부가 계속 연소될 때 발생합니다. 이로 인해 장비가 파괴되고 몇 초 만에 작업자가 부상을 입을 수 있습니다. 가장 직접적인 보호는 토치와 조절기 사이에 설치된 역화방지기입니다. 산소-아세틸렌 작업의 경우 B288 시리즈와 같은 고품질 모델은 역류를 멈추고 화염이 라인 위로 이동하기 전에 소화합니다.
 B288 시리즈 옥시-아세틸렌 역화방지기 토치와 조절기 사이에 설치되는 이 방지기는 화염 이동과 가스 역류를 방지하여 산소 아세틸렌 절단 및 용접 작업에 필수적인 안전을 제공합니다. 제품보기 →
모든 실린더를 고압 소스로 취급하십시오. 아세틸렌 밸브를 3/4바퀴 정도 열고, 조명을 켜기 전에 호스를 퍼지하고, 산소 피팅 근처에서는 오일이나 그리스를 사용하지 마십시오. 토치가 반복적으로 역화하는 경우 모든 것을 끄고 다시 점화하기 전에 팁, 시트 및 호스를 검사하십시오. 표준 절단 토치 안전 예방 조치를 단계별로 따르고 소화기를 손이 닿는 곳에 두십시오.
아세틸렌 토치는 산소와 결합하면 약 5,600~6,300°F로 충분히 뜨거워져 대부분의 일반적인 금속을 용접하고, 강판을 절단하고, 전동 공구가 쉽게 따라올 수 없는 브레이징 및 가열 작업을 처리할 수 있습니다. 실제 기술은 화염 온도를 작업물에서 유용한 열로 변환하는 것입니다. 즉, 올바른 팁, 올바른 가스 설정, 신뢰할 수 있는 토치 및 안전 라인을 구축하는 제조업체의 지원을 받습니다. 용접 및 절단 장비 사내.