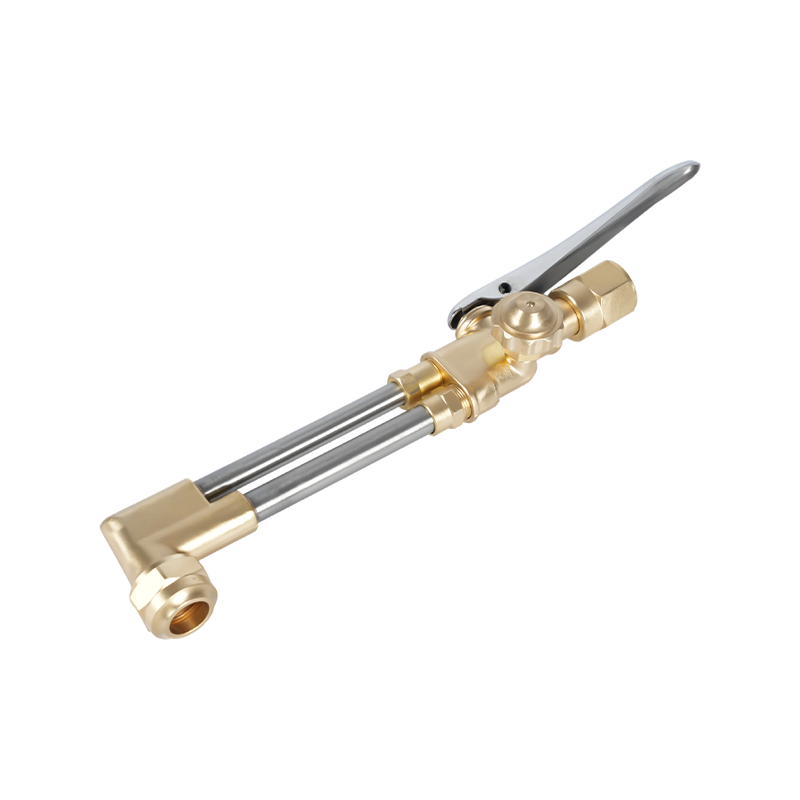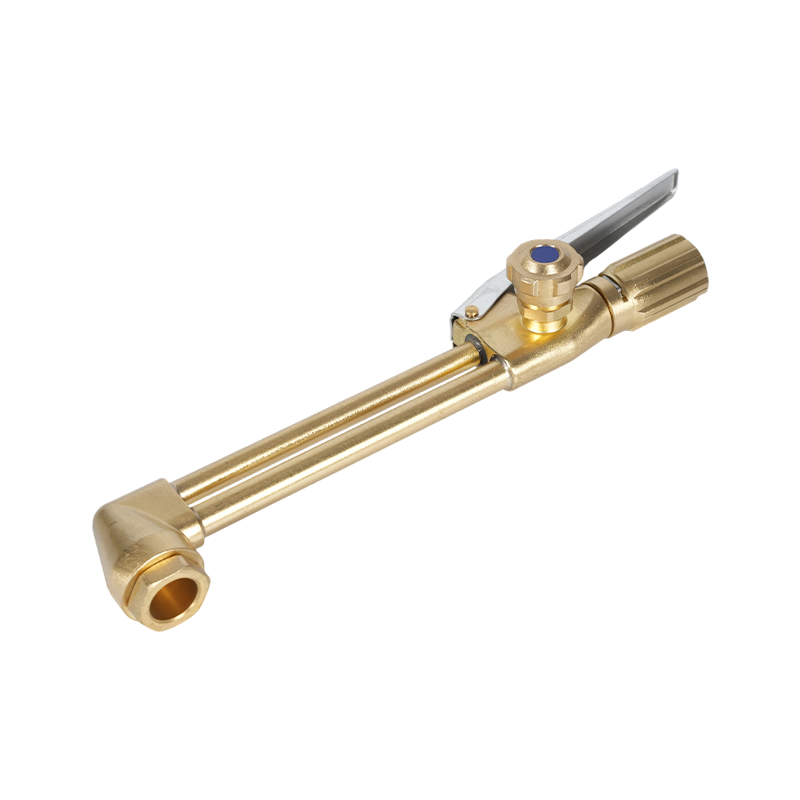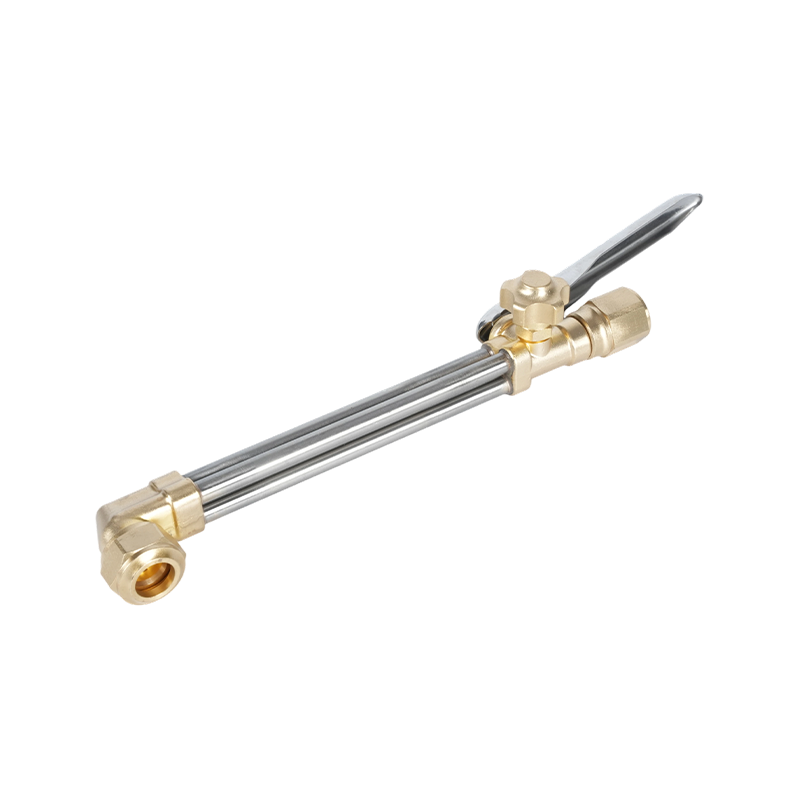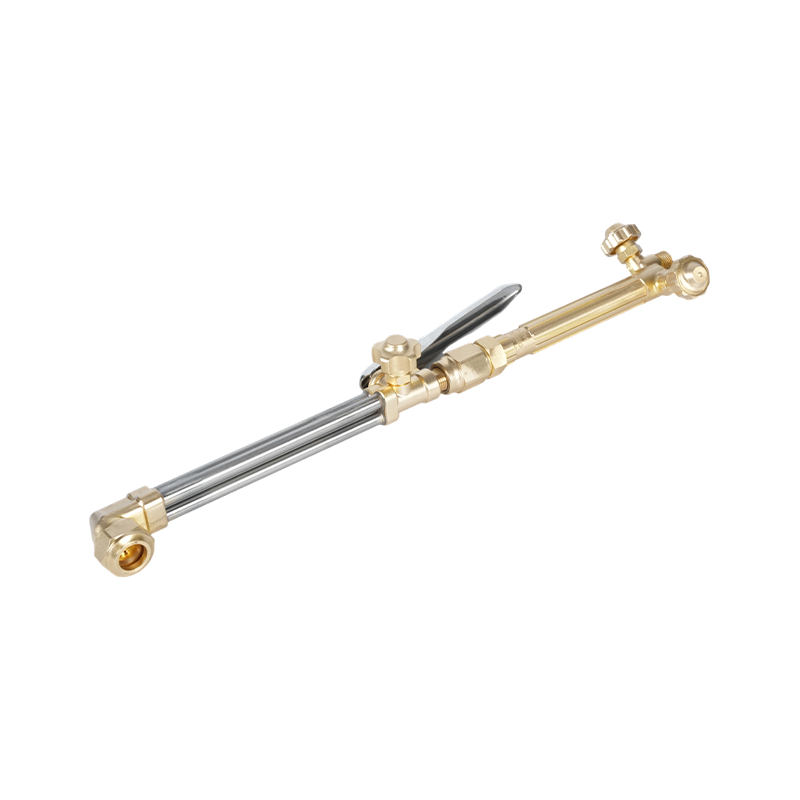

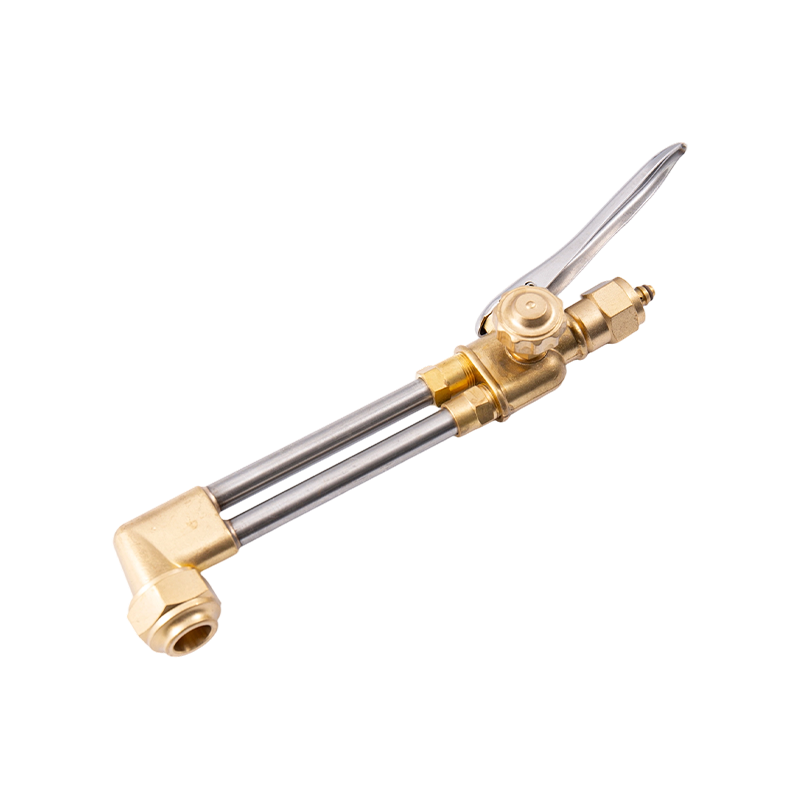
옥시-아세틸렌 절단 토치 온도: 알아야 할 사항
는 옥시아세틸렌 절단 토치 표준 산업용 가스 장비로 달성할 수 있는 가장 높은 화염 온도 중 하나를 생성합니다. 산소와 아세틸렌이 함께 연소될 때 생성된 화염은 대략 3,480°C ~ 3,500°C(6,296°F ~ 6,330°F) - 용접 및 절단 작업에서 일반적으로 사용되는 다른 연료 가스 조합보다 높습니다. 이러한 극심한 열로 인해 옥시아세틸렌은 모든 대체 절단 가스를 측정하는 벤치마크 연료 시스템이 되었습니다.
그러나 절단 토치가 실제로 해당 온도를 어떻게 사용하는지 이해하는 것이 중요합니다. 절단 토치는 단순히 금속을 녹이는 것이 아니라 2단계 공정을 통해 작동합니다. 먼저, 절단 팁을 둘러싼 예열 화염이 강철을 약 982°C(1,800°F)의 점화 온도까지 올립니다. 강철이 이 지점에 도달하면 중앙 고압 산소 제트가 활성화됩니다. 이 스트림은 열을 직접적으로 추가하지 않습니다. 대신, 예열된 강철이 빠르게 산화되도록 합니다. 이 과정은 종종 "제어되고 빠른 부식"으로 설명됩니다. 생성된 산화철은 모재강보다 녹는점이 낮기 때문에 용융 슬래그로 절단부 밖으로 날아갑니다.
는 preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
는 Three Types of Oxy-Acetylene Flames and When to Use Each
는 ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
중립 불꽃
중성 화염은 사용 가능한 모든 연료와 산소를 완전히 연소시켜 둘 중 어느 하나도 과도하게 생성하지 않습니다. 내부 원뿔은 명확하고 밝으며 외부 덮개는 깨끗합니다. 이것은 대부분의 강철 절단 및 일반 용접 응용 분야에 사용되는 표준 화염입니다. 이는 금속에 탄소를 추가하지 않으며(금속을 부서지게 함) 과도한 산화를 생성하지도 않습니다(산화철 스케일을 형성함). 절단 작업의 경우 절단 산소 흐름을 사용하기 전에 중성 예열 화염을 설정하면 가장 일관된 절단으로 가장 깨끗한 절단이 가능합니다.
침탄(환원)화염
침탄 불꽃에는 이용 가능한 산소로 완전히 연소될 수 있는 것보다 더 많은 아세틸렌이 포함되어 있습니다. 이는 내부 원뿔 너머로 연장되는 깃털 모양의 2차 영역으로 식별됩니다. 이 깃털의 길이는 과도한 아세틸렌의 정도를 나타냅니다. 이 화염 유형은 표면 경화, 어닐링 작업 및 스테인레스 강의 가스 용접에 사용되며 용접 영역에서 크롬 산화 위험을 줄입니다. 과도한 아세틸렌은 용융 풀 주변에 환원 분위기를 만듭니다. 이는 강철에 탄소를 침전시키고 검은 그을음을 생성하므로 절단용으로 사용해서는 안 됩니다.
산화 불꽃
산화 불꽃에는 과잉 산소가 포함되어 있습니다. 내부 원뿔은 더 짧아지고 더 뾰족해지며 약간 자줏빛을 띕니다. 불꽃 소리가 눈에 띄게 날카로워진다. 이 불꽃 유형은 이론상 가장 뜨겁지만, 과도한 산소가 강철의 철을 공격하여 접합부를 약화시키는 바람직하지 않은 산화철 함유물을 형성하기 때문에 일반적으로 용접에서는 피합니다. 절단의 경우 절단 산소 흐름의 산화 화염 조정이 공정에 내재되어 있지만 예열 불꽃은 주변 재료의 조기 산화를 방지하기 위해 중성을 유지해야 합니다.
절단 토치 가스: 완전한 비교
순산소 절단 시스템은 아세틸렌에만 국한되지 않습니다. 절단되는 재료, 필요한 절단 속도, 사용 가능한 인프라 및 비용 고려 사항에 따라 다양한 연료 가스를 사용할 수 있습니다. 각 가스는 성능에 서로 다른 영향을 미치는 뚜렷한 화염 온도 특성과 연소 프로필을 가지고 있습니다.
| 가스 | 최대 화염 온도(O2 포함) | 최고의 사용 | 용접 가능? |
|---|---|---|---|
| 아세틸렌 | 3,500°C / 6,330°F | 절단, 용접, 정밀작업 | 예 |
| 프로판 | ~2,800°C / ~5,072°F | 절단, 가열, 절곡 | 아니요 |
| 프로필렌 | ~2,900°C / ~5,252°F | 생산 절단 | 제한적 |
| 천연가스 | ~2,770°C / ~5,020°F | 절단, 저비용 작업 | 아니요 |
| 수소 | ~3,000°C / ~5,432°F | 수중 절단, 알루미늄 | 전문화 된 것 |
아세틸렌
아세틸렌 is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
프로판
프로판 burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
프로필렌
프로필렌 (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
천연가스
천연가스는 일반적으로 사용되는 절단 가스 중 화염 온도가 가장 낮습니다. 주요 장점은 인프라입니다. 파이프를 통해 천연가스를 공급하는 시설에서는 실린더 관리가 필요 없으며 연료 비용을 크게 줄일 수 있습니다. 약간 낮은 절단 성능이 비용 절감과 공급 편의성으로 상쇄되는 대규모 산업 절단 작업에 사용됩니다. 천연가스는 용접에 사용되지 않습니다.
수소
수소 is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
순산소 토치로 절단할 수 있는 금속과 절단할 수 없는 금속
순산소 절단은 기본적으로 화학적 산화 공정입니다. 이것이 작동하려면 절단되는 금속이 특정 조건을 충족해야 합니다. 그 산화물은 모재 금속 자체보다 녹는점이 낮아야 합니다. 이 조건이 충족되면 산소 기류는 예열된 금속을 산화시키고 생성된 용융 슬래그를 깨끗하게 날려버립니다. 충족되지 않으면 산화물은 산화 반응을 종료하고 절단이 진행되는 것을 방지하는 보호 껍질을 형성합니다.
- 저~중탄소강: 깔끔하고 효율적으로 절단됩니다. 이는 순산소 절단의 주요 응용 분야로, 두께가 0.5mm에서 250mm 이상인 재료를 처리할 수 있습니다.
- 단철: 순산소 기술로 효과적으로 절단할 수 있습니다.
- 고탄소강: 슬래그 융점이 모재 융점에 가까워 절단이 어렵고, 산화물의 깨끗한 분출을 방해합니다.
- 주철: 효과적으로 절단할 수 없습니다. 입자 사이의 흑연과 입자 구조가 산화 절단 작용을 방해합니다.
- 스테인레스 스틸: 표준 산소 연료 방식으로는 절단할 수 없습니다. 표면에 형성되는 크롬 산화물 층은 그 아래에 있는 강철보다 녹는점이 더 높아 절단 산소가 새로운 금속에 도달하는 것을 막는 보호 장벽을 형성합니다. 스테인레스 스틸은 플라즈마 절단이나 레이저 절단을 사용해야 합니다.
- 알루미늄 및 구리: 순산소 연료로는 절단할 수 없습니다. 이러한 금속에는 산화 절단 반응이 지속되는 데 필요한 철 함량이 부족합니다.
스테인레스강 용접: 공정 선택 및 주요 고려사항
스테인레스강은 올바르게 용접하기 가장 까다로운 금속 중 하나입니다. 높은 크롬 함량(최소 10.5%)은 내식성을 제공하지만 동일한 크롬은 용접 온도에서 산소에 극도로 반응합니다. 용접 중에 크롬이 산화되면 주변 금속에서 크롬이 고갈되어 내식성이 크게 감소된 영역이 생성됩니다. 민감화(sensitization)로 알려진 이 현상은 사용된 공정에 관계없이 스테인리스강 용접의 핵심 기술 과제입니다.
또한 스테인리스강은 연강보다 열전도율이 낮습니다. 즉, 용접 영역에서 열이 더 빨리 축적되고 더 천천히 퍼집니다. 이는 특히 얇은 게이지 재료의 경우 왜곡을 지속적인 문제로 만듭니다. 또한 스테인리스강은 가열 시 연강보다 약 50% 더 팽창하므로 열 입력을 주의 깊게 관리하지 않으면 왜곡이 증폭됩니다.
TIG 용접(GTAW) - 선호되는 방법
TIG 용접은 스테인리스강 용접, 특히 얇은 게이지 재료, 튜브 및 용접 외관과 내식성이 중요한 모든 응용 분야의 표준입니다. 비소모성 텅스텐 전극은 아크를 생성하고 순수 아르곤 차폐 가스는 용접 풀을 대기 산소 및 질소로부터 보호합니다. 용접기는 필러 로드를 수동으로 공급하여 열 입력과 웅덩이 크기를 정밀하게 제어할 수 있습니다.
300계 오스테나이트계 스테인리스강(가장 일반적)의 경우 표준 필러 로드는 308L입니다. 316 및 316L 등급(내식성 향상을 위해 몰리브덴 함유)의 경우 316L 필러를 사용하십시오. 유형 321 합금의 경우 347 필러 와이어가 적합합니다. 잘못된 필러 등급을 사용하면 기계적 접합이 양호하더라도 완성된 용접의 부식 성능이 손상됩니다.
스테인리스강의 주요 TIG 매개변수: 전류량을 재료 두께 0.001인치(0.025mm)당 약 1A로 설정합니다. 바늘 끝으로 접지된 2% 토리아산염 또는 2% 란탄화 텅스텐 전극을 사용하십시오. 아르곤 차폐 가스 유량은 시간당 15~20입방피트(CFH)로 설정해야 합니다. 이동 속도를 일정하게 유지하십시오. 적절한 열 입력으로 천천히 작업하는 것이 주변 금속을 돌진하고 과열시키는 것보다 낫습니다.
튜브 및 파이프 용접을 위한 백퍼징
TIG 용접 스테인레스 스틸 튜브 또는 파이프의 경우 용접 루트의 내부 표면은 용접 과정에서 대기 산소에 노출됩니다. 이로 인해 "설탕"이라는 현상이 발생합니다. 이는 용접 루트의 거칠고 세분화된 산화 표면으로, 내식성과 기계적 강도를 크게 감소시킵니다. 아르곤 가스(산소를 대체하기 위해 용접하는 동안 튜브 내부를 통해 흐르는)를 사용한 백 퍼지는 루트 품질이 중요한 모든 스테인레스 스틸 튜브 적용에 필수적입니다. 양쪽 끝을 느슨하게 연결하고 한쪽 끝을 통해 낮은 압력으로 아르곤을 흐르게 하여 용접 전체에 걸쳐 포지티브 퍼지를 유지합니다.
MIG 용접(GMAW) 스테인리스강
MIG 용접은 용접 미학보다 생산 속도가 더 중요하거나 TIG 장비를 사용할 수 없는 스테인레스강에 대한 실용적인 옵션입니다. 이 공정에서는 용접 풀을 보호하기 위해 보호 가스와 함께 지속적으로 공급되는 스테인리스 스틸 와이어 전극을 사용합니다. MIG 용접 스테인리스강을 위한 올바른 보호 가스는 순수 아르곤 또는 아르곤-헬륨 혼합물입니다. 연강 MIG 용접에 사용되는 아르곤-CO2 혼합물은 아닙니다. CO2는 스테인리스강의 탄소 픽업 및 산화를 촉진하기 때문입니다. 보호 가스 유량을 분당 14~16리터(약 30CFH)로 설정합니다. 모재 등급에 맞는 스테인리스 와이어를 사용하고 열 변형을 최소화하기 위해 용접 순서를 엇갈리게 하는 것을 고려하십시오.

스테인레스강의 옥시-아세틸렌 용접
옥시아세틸렌을 이용한 스테인리스강의 가스 용접은 기술적으로 가능하지만 TIG 용접보다 훨씬 어렵고 일반적으로 생산 또는 구조용으로 권장되지 않습니다. 이 공정에는 특수 스테인리스강 용접 플럭스가 필요합니다. 일반적으로 이소프로필 알코올과 페이스트에 혼합된 건조 분말이며 조인트의 앞면과 뒷면은 물론 필러 로드에 적용됩니다. 이 플럭스는 용접 중 크롬 산화를 방지합니다.
는 flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
304와 같은 등급에서는 과도한 열(500°C ~ 800°C 사이)로 인해 결정립계에 크롬 탄화물이 형성될 수 있습니다. 이는 시간이 지남에 따라 입계 부식을 일으키는 탄화물 석출로 알려진 상태입니다. 저탄소 등급(304L, 316L)은 더 높은 열 입력 방법으로 용접할 때 이 문제에 대한 저항력이 더 높습니다.
스테인레스강 용접을 위한 중요한 준비 단계
선택한 용접 공정에 관계없이 스테인리스강으로 작업할 때 표면 처리 및 오염 제어는 타협할 수 없습니다.
- 철 오염 제거: 탄소강에 사용되는 와이어 브러시, 연삭 디스크 또는 금속 먼지 등 스테인리스 표면의 철 또는 강철 입자가 스테인리스에 박혀 녹 얼룩이 생길 수 있습니다. 탄소강에 닿은 적이 없는 전용 스테인리스 스틸 브러시, 연삭 디스크, 커팅 휠을 사용하십시오.
- 모든 표면을 철저히 청소하십시오. 용접하기 전에 아세톤이나 전용 스테인레스 스틸 탈지제를 사용하여 접합 부위의 오일, 그리스, 밀 스케일을 제거하십시오. 지문조차도 국부적인 오염을 일으킬 수 있습니다.
- 조인트 간격이 없는지 확인하십시오. 스테인리스강은 접합면 사이에 틈이 있을 때 특히 불어나기 쉽습니다. 조인트를 광원에 대고 잡으십시오. 빛이 통과하면 핏업이 너무 느슨해집니다.
- 클램프 및 가용접으로 안전하게 고정: 스테인리스강의 높은 열팽창으로 인해 고정되지 않은 작업물은 용접 중에 크게 변형될 수 있습니다. 가용접을 엇갈리게 하고 열을 균등하게 분배하기 위해 주 용접 순서를 엇갈리게 하는 것을 고려하십시오.
- 층간 온도 제어: 패스 사이에 용접 영역을 식히십시오. 지속적으로 높은 층간 온도는 민감화(크롬 탄화물 침전) 및 뒤틀림의 위험을 증가시킵니다.
절단 토치 가스 사용 및 스테인리스강 용접 시 안전
순산소 절단과 스테인리스강 용접은 모두 직접적인 주의가 필요한 특정 안전 위험을 나타냅니다.
가스 실린더 및 토치 안전
- 아세틸렌 cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- 시간당 실린더 용량의 7분의 1을 초과하는 속도로 아세틸렌을 빼내지 마십시오. 그렇게 하면 아세톤이 호스와 토치 안으로 빨려 들어가 손상과 잠재적인 위험을 초래할 수 있습니다.
- 15psi 이상의 작동 압력에서 아세틸렌을 작동하지 마십시오. 더 높은 압력에서는 충격에 민감해지고 폭발적으로 분해될 수 있습니다.
- 프로판 is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- 항상 사용 중인 특정 연료 가스에 맞는 등급의 호스, 조절기 및 팁을 사용하십시오. 프로판은 시간이 지남에 따라 아세틸렌용으로 설계된 호스 재료를 화학적으로 분해합니다.
스테인레스 스틸 용접 연기 위험
스테인리스강을 용접하면 니켈 화합물 및 기타 유해 금속 연기와 함께 인체 발암 물질로 알려진 크롬(VI) 연기가 발생합니다. 이러한 연기는 연강 용접에서 발생하는 연기보다 더 위험하며 적극적인 통제 조치가 필요합니다. 아크나 화염 가까이 위치한 국소배기장치(LEV)는 필수입니다. 어떤 전문적인 환경에서도요. 공기 공급 용접 호흡보호구 또는 최소한 적절한 등급의 연기 필터링 호흡보호구를 포함한 개인 보호 장비를 착용해야 합니다. 일반 작업장 환기에만 의존하지 마십시오. 6가 크롬의 노출 한계는 엄격하게 규제되며 스테인리스 용접이 정기적으로 수행되는 생산 환경에서는 모니터링이 필요합니다.
올바른 공정 선택: 절단 가스 및 용접 방법 요약
에 대한 강철 절단 , 연료 가스의 선택은 주로 사용 가능한 예산, 필요한 절단 속도 및 토치 설계에 따라 달라집니다. 아세틸렌은 가장 빠른 피어싱 시간과 가장 강렬한 내부 열을 전달하므로 정밀 작업, 얇은 재료 및 설정 시간이 중요한 상황에 이상적입니다. 프로판과 프로필렌은 올바른 인젝터 토치 설정을 통해 두꺼운 재료에 대해 더 낮은 운영 비용과 비슷한 절단 속도를 제공합니다. 천연가스는 파이프로 공급되는 대량 산업용 절단 시설을 위한 경제적인 선택입니다. 스테인리스강, 알루미늄 또는 비철금속 절단에는 산소 연료 가스가 효과적이지 않습니다. 이러한 재료에는 플라즈마 또는 레이저 절단을 사용해야 합니다.
에 대한 스테인레스 스틸 용접 , TIG는 외관, 내식성 및 기계적 강도가 우선시되는 곳에서 선호되는 공정입니다. MIG 용접은 속도가 중요한 무거운 부분과 생산 작업에 적합합니다. 스테인레스의 산소-아세틸렌 가스 용접은 가능하지만 정확한 플럭스 적용, 정확한 화염 설정 및 용접 후 플럭스 제거가 요구되므로 까다롭습니다. 이는 전기 용접 장비를 사용할 수 없는 현장 수리 상황에 더 적합합니다. 어떤 프로세스를 사용하든 오염 제어, 올바른 필러 선택 및 열 관리는 스테인리스강 용접이 장기적으로 의도한 대로 작동하는지 여부를 결정하는 세 가지 요소입니다.