
25mm 강판 절단을 준비하는 제작자는 실용적인 질문을 갖고 있습니다. 아세틸렌 토치는 얼마나 뜨거울까요? 유용한 대답은 올바르게 조정된 토치에서 아세틸렌이 산소와 함께 연소될 때 약 3,150~3,330°C(5,700~6,030°F)입니다. 이는 금속의 온도나 전체 화염의 평균 온도가 아닌 최대 화염 온도입니다. 가장 뜨거운 지역은 밝은 내부 원뿔 바로 앞의 작은 지역입니다.
공기 중에서 연소된 아세틸렌은 훨씬 더 차갑고 대략 2,400~2,500°C입니다. 납땜이나 소규모 가열 작업에는 여전히 충분히 뜨겁지만, 심각한 강철 절단에 사용되는 불꽃은 아닙니다. 산소가 추가되면 화염 온도가 급격히 상승하고 토치는 금속을 빠르게 절단, 용접, 납땜 또는 가열할 수 있습니다. 숫자는 가스 비율, 팁 크기, 산소 순도 및 작동 압력에 따라 이동하므로 단일 숫자를 실험실 상수가 아닌 작업 범위로 취급하십시오.
짧은 대답: 아세틸렌 토치는 얼마나 뜨겁습니까?
중성 옥시-아세틸렌 불꽃의 최대 온도는 일반적으로 3,150°C로 알려져 있습니다. 다른 신뢰할 수 있는 참고 자료에서는 피크가 3,300°C에 가깝습니다. 차이점은 측정 방법, 산소 순도, 팁 디자인 및 온도를 측정하는 정확한 지점에서 비롯됩니다. 매장 계획의 경우 3,150~3,330°C 범위가 실용적이고 정직합니다.
화염에는 두 가지 주요 영역이 있습니다. 내부 원뿔은 아세틸렌과 산소가 반응하기 시작하는 곳입니다. 외부 봉투는 나머지 가스가 주변 공기와 함께 연소되는 곳입니다. 가장 높은 온도는 끝 입이나 긴 바깥쪽 깃털이 아닙니다. 이는 1차 연소가 가장 완전한 내부 원뿔 바로 너머에 위치합니다. 이것이 용접공이 눈으로 불꽃을 조정하는 이유입니다. 내부 원뿔의 길이와 모양은 게이지 판독값보다 열 집중에 대해 더 많은 것을 알려줍니다.
옥시-아세틸렌 불꽃이 이렇게 높은 열에 도달하는 이유
아세틸렌은 연소열이 높은 소형 탄화수소인 C2H2입니다. 순수한 산소와 반응할 때 1차 반응은 아주 작은 부피에서 많은 양의 에너지를 방출합니다. 화염은 화염 속도도 높기 때문에 반응이 끝 부분에서 안정적으로 유지되고 집중된 열원을 생성합니다.
프로판, 천연가스, 맵 가스는 모두 산소와 결합하면 강철을 절단할 수 있지만 화염 온도는 더 낮습니다. 낮은 온도가 자동으로 단점이 되는 것은 아닙니다. 프로판은 종종 더 저렴하고 보관하기에 더 안전하며 난방에 유용할 수 있는 더 넓은 열 패턴을 생성합니다. 빠른 예열, 좁은 커프, 고온 용접 또는 브레이징의 경우 아세틸렌은 여전히 벤치마크 연료 가스입니다.
일반 연료가스의 화염 온도 비교
| 산소가 함유된 연료 가스 | 일반적인 최고 화염 온도 | 실용주의 사항 |
|---|---|---|
| 아세틸렌 | 3,150~3,330°C(5,700~6,030°F) | 최고 온도; 빠른 예열과 집중된 화염 |
| 프로판 | 2,800~2,900°C(5,070~5,250°F) | 낮은 온도; 가열 및 느린 절단에 적합 |
| MAPP | 2,900~3,000°C(5,250~5,430°F) | 중간 범위; 아세틸렌 저장이 제한된 곳에서 자주 사용됨 |
| 천연가스 | 2,700~2,800°C(4,890~5,070°F) | 이 그룹 중 가장 낮습니다. 파이프 가스를 사용할 수 있는 곳에서 편리함 |
| 아세틸렌 in air | 2,400~2,500°C(4,350~4,530°F) | 무거운 절단에는 사용되지 않습니다. 작은 가열 및 납땜 |
절단을 위해 불꽃으로 강철을 녹일 필요는 없습니다. 연강의 경우 약 870°C의 점화 온도에 작은 지점을 가져와야 하며 그 후에 산소 흐름이 철을 연소시킵니다. 더 뜨거운 아세틸렌 화염은 해당 지점에 더 빨리 도달하고 플레이트에 더 적은 총 열을 가해 왜곡을 제어하는 데 도움이 됩니다.
 금속 절단용 1502 시리즈 아세틸렌 절단 토치 팁 아세틸렌 cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. 제품보기 →
팁의 실제 온도를 변경하는 요인
여러 변수에 따라 불꽃이 3,150°C 도구처럼 작동하는지 아니면 실망스러운 2,800°C 도구처럼 작동하는지가 결정됩니다. 절단 품질, 가스 소비량, 안전성을 결정하는 동일한 변수입니다.
- 산소 순도: 99.5% 산소는 순도가 낮은 산소나 오염된 공급 장치보다 더 날카롭고 뜨거운 불꽃을 제공합니다.
- 가스 비율: 중성 불꽃은 투명하고 둥근 내부 원뿔을 가지고 있습니다. 산화 불꽃은 더 짧고 더 큽니다. 침탄 불꽃에는 깃털 같은 아세틸렌이 과잉되어 있습니다. 대부분의 절단에는 중성 또는 약산화성 불꽃만 사용됩니다.
- 팁 크기 및 상태: 오리피스가 마모되거나 확대되거나 막히면 가스 속도와 화염 모양이 변경됩니다. 플레이트 두께에 맞는 팁이 열을 집중적으로 유지합니다.
- 조절기 압력 및 흐름: 흐름이 너무 적으면 불꽃이 약해집니다. 흐름이 너무 많으면 유용한 열을 추가하지 않고도 화염이나 폐가스를 들어 올릴 수 있습니다.
- 팁 청소 및 스패터: 먼지, 슬래그 및 오일이 가스 혼합물을 방해합니다. 깨끗한 팁으로 더 빠르고 안전하게 절단할 수 있습니다.
- 기술: 이동 속도, 스탠드오프 및 예열 시간에 따라 화염의 열이 금속에 도달하는 정도가 결정됩니다.
작업에 정확하게 맞는 토치는 안정적인 내부 원뿔과 꾸준한 절단 산소 흐름을 제공합니다. 절단 레버를 눌렀을 때 불꽃 모양이 변하면 팁이나 압력 설정이 잘못되어 절단 시 유효 열이 떨어집니다.
절단, 용접, 가열에 얼마나 뜨거운가요?
절단
옥시-아세틸렌 절단의 경우 불꽃은 강철을 점화 온도(연강의 경우 일반적으로 약 870°C(1,600°F))까지 예열합니다. 이 시점에서 산소 제트는 철과 반응하여 절단면 밖으로 용융된 산화물을 불어냅니다. 3,000°C 이상의 화염 온도는 큰 마진을 제공하므로 절단 속도는 원시 화염 온도보다 예열 효율과 산소 흐름에 더 많이 좌우됩니다.
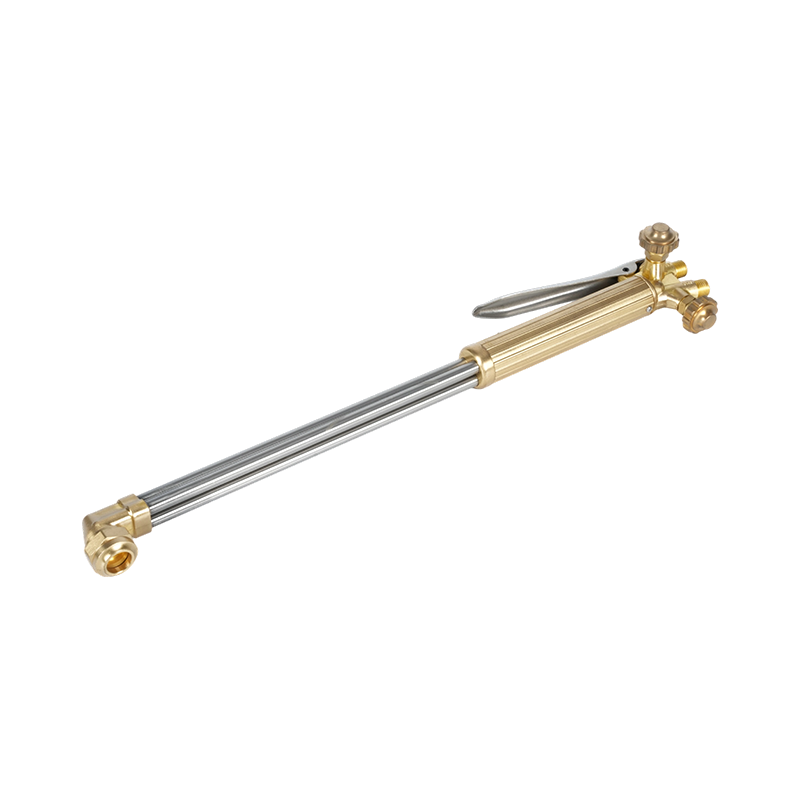
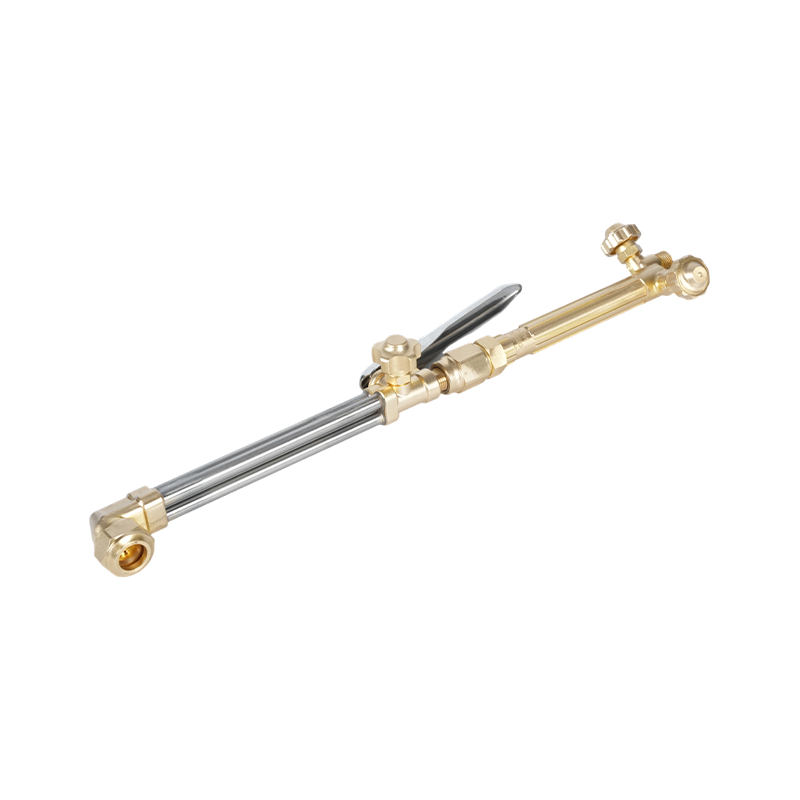
 E250 전문 절단용 고강도 휴대용 아세틸렌 토치 아세틸렌 또는 프로판 절단을 위한 견고한 휴대용 토치로 스테인리스강 핸들, 니들 밸브, 최대 용량 250mm를 갖추고 있습니다. 제품보기 →
용접 및 브레이징
강철은 합금에 따라 대략 1,370~1,530°C에서 녹습니다. 옥시-아세틸렌 화염은 이를 쉽게 초과하므로 강철, 구리 합금 및 은납 접합부를 용접할 수 있습니다. 과열될 위험이 있습니다. 필러와 비금속에 비해 너무 뜨거운 불꽃은 합금 원소를 태우거나 다공성을 생성하거나 얇은 부품을 휘게 할 수 있습니다.
난방
난방 jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
온도에 영향을 미치는 안전 및 장비 선택
온도는 에너지 저장 문제이기도 합니다. 3,000°C 이상의 토치 화염은 인근 물질을 발화시키고 호스를 손상시키며 작은 역화를 역화로 바꿀 수 있습니다. 역화 방지기, 체크 밸브 및 올바른 조절기 설정은 화염 온도를 낮추지는 않지만 화염이 호스나 실린더로 다시 이동하는 것을 방지합니다.
산소 및 연료 가스 라인 모두에 역화방지기를 사용하십시오. 호스를 뜨거운 금속과 슬래그로부터 멀리 두십시오. 비눗물로 누출 여부를 확인하고 절대 불꽃을 사용하지 마십시오. 토치 제조업체의 절차에 따라 라인을 퍼지합니다. 작업하는 동안 불꽃이 터지거나, 삐걱거리거나, 색깔이 변하면, 계속하기 전에 토치를 끄고 원인을 찾으십시오. 이러한 습관은 단일 온도 등급보다 더 중요합니다.
 C588 시리즈 아세틸렌 토치 역화방지기 아세틸렌 용접 및 절단용 황동 역화 방지기는 제조, 건설 및 유지 관리 작업에서 안전한 가스 전달 및 역류 방지를 지원합니다. 제품보기 →
더 자세한 체크리스트를 보려면 이 가이드를 참조하세요. 절단 토치를 사용할 때의 안전 예방조치 .
아세틸렌 토치에 대한 실제 구매 고려 사항
아세틸렌 토치와 팁을 비교할 때 표시된 최고 온도만을 기준으로 구매하지 마십시오. 가스 서비스, 관세 등급, 팁 가공 방식을 살펴보세요. 황동 본체가 있는 견고한 핸들은 반복적인 가열을 견디며 가벼운 핸들보다 스레드 마모에 더 잘 저항합니다. 깨끗하고 정확한 크기의 오리피스가 있는 절단 팁은 안정적인 화염과 좁은 절단을 제공합니다.
팁을 플레이트 두께와 연료 가스에 맞추십시오. 아세틸렌 팁은 오리피스와 흐름 특성이 다르기 때문에 프로판 팁과 호환되지 않습니다. 지역 표준도 중요합니다. 미국, 호주, 영국 및 일본의 토치 연결은 서로 다른 스레드와 시트 각도를 사용합니다. 기존 매니폴드의 토치를 교체하는 경우 주문하기 전에 연결 스타일을 확인하십시오.
제조업체와 대규모 제작업체의 경우 일관성은 공급망 문제입니다. 자체적으로 핸들과 기계 팁을 단조하는 공급업체는 배치마다 오리피스 공차와 합금 품질을 유지할 수 있습니다. 토치가 기존 도면이나 가스 패널에 맞아야 하는 경우 생산 전에 도면, 가스 유형 및 작동 압력을 공급업체에 보내십시오. 당신은 할 수 있습니다 제조업체에 문의 호환성과 리드타임을 확인합니다.
요약하자면, 산소가 포함된 아세틸렌 토치는 가장 뜨거운 지점에서 약 3,150~3,330°C에 도달하며, 그 열은 내부 원뿔 바로 너머에 집중됩니다. 매장의 정확한 숫자는 산소 순도, 가스 비율, 팁 상태 및 압력 설정에 따라 다릅니다. 중성 불꽃을 설정하고 올바른 팁을 사용하며 안전 장치를 온도 제어 시스템의 일부로 취급하십시오. 그렇게 하면 화염이 단지 뜨거워지는 것이 아니라 절단, 용접 또는 가열될 것입니다.